A tipikus munkadarabok között belsőajtó-rendszerek profiljai, beszállást segítő elemek, peronélek áthidalására szolgáló alkatrészek és más vasúttechnikai komponensek szerepelnek. A közlemény szerint számos alumínium üreges profil két méternél hosszabb, ezért a korábbi gyártási megoldásnál az átfutási időt a további befogások, az áthelyezések és a munkadarabok kezelése is növelte.
Hosszú profilok egy befogásban
A CHIRON Group közleménye szerint a Dowaldwerke olyan gyártási megoldást keresett, amellyel csökkenthető a befogások és a referenciapontok száma. A vállalat ezzel párhuzamosan a saját gyártókapacitását is bővítette.
„A kihívás az volt, hogy a munkadarabokat lehetőleg egy befogásban munkáljuk meg. Ehhez pontosan összehangolt gyártási koncepcióra volt szükség, amely elegendő rugalmasságot biztosít a különböző profilok és geometriák számára” – idézi a közlemény Frank Scheibét, a CHIRON Group műszaki tanácsadásért és értékesítésért felelős munkatársát.

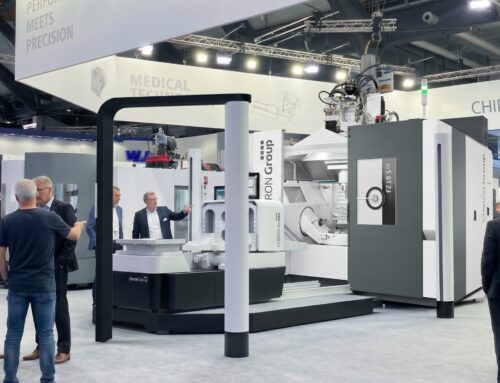
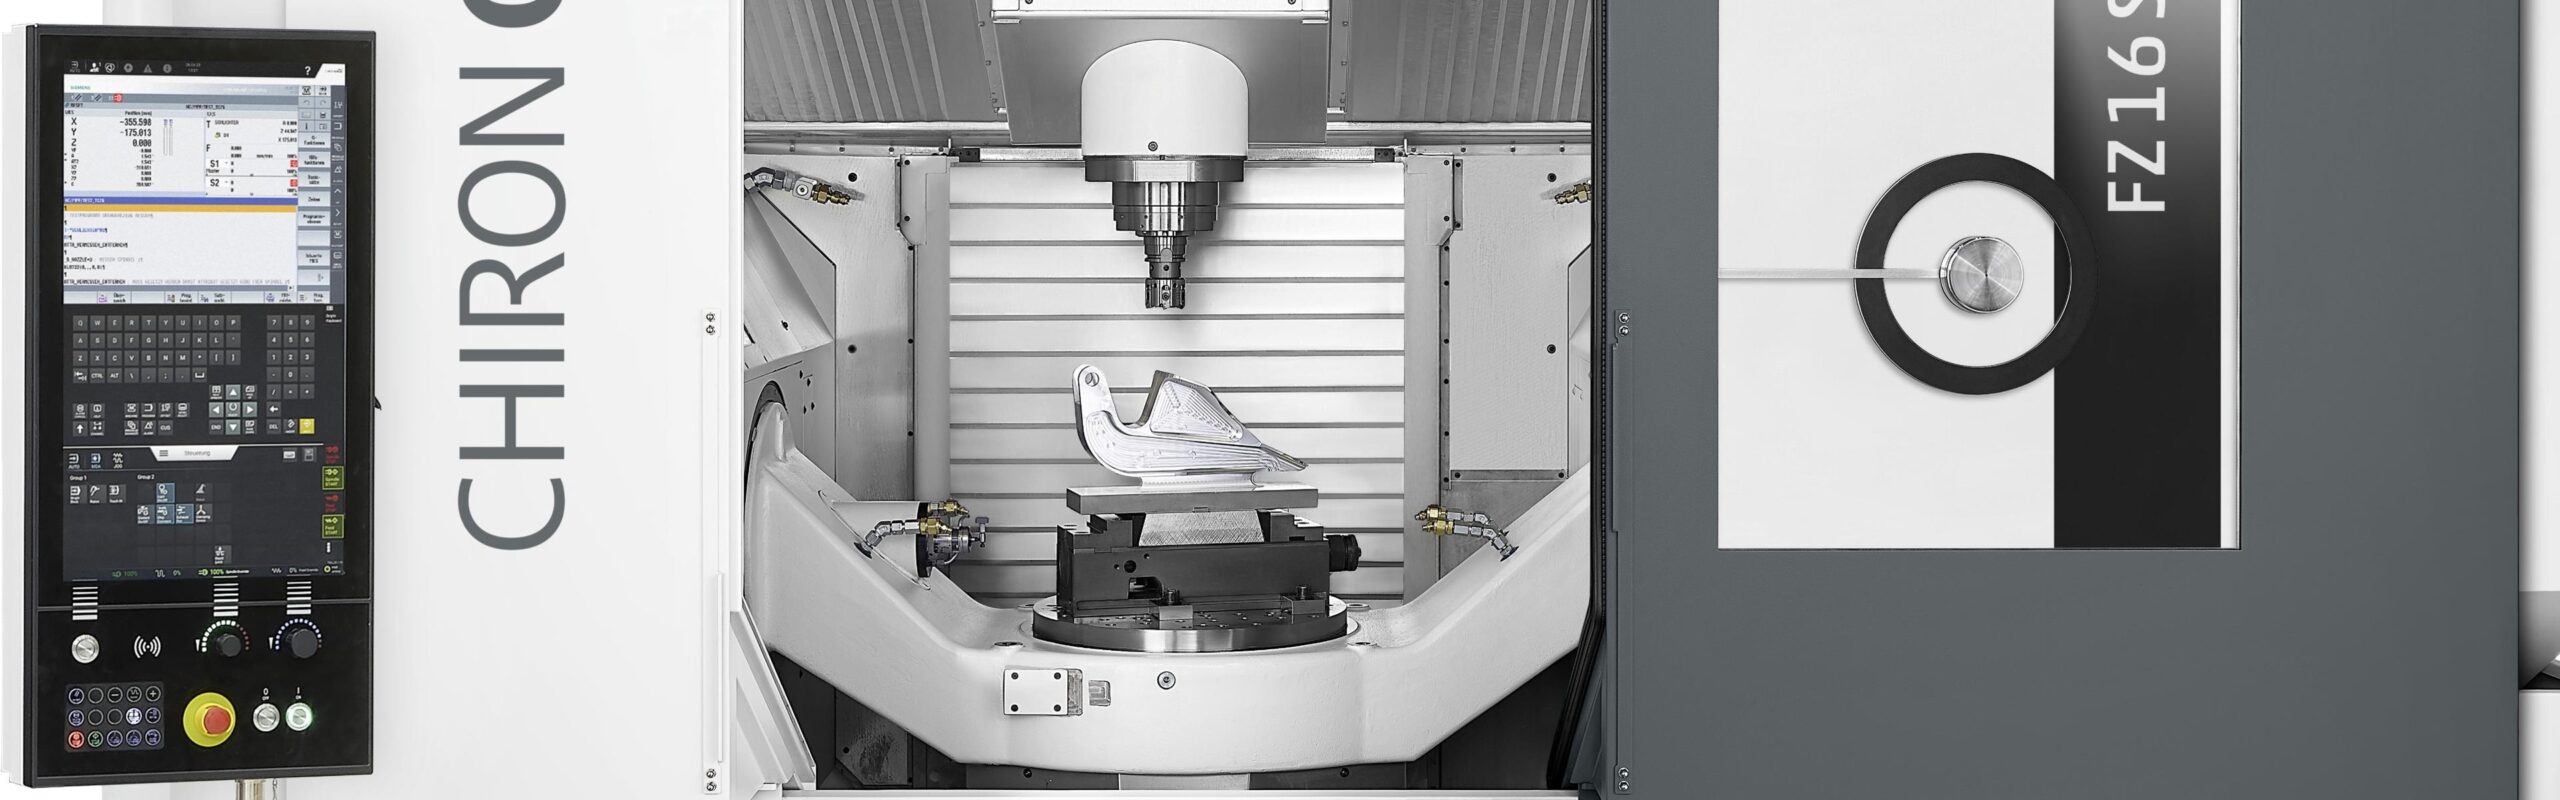
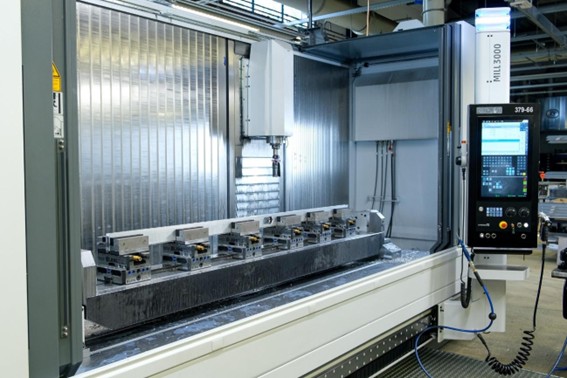
A közlemény szerint a MILL sorozat változattól függően 800–8000 mm hosszúságú munkadarabok megmunkálására alkalmas. A Dowaldwerke-nél telepített MILL 3000-ről közölt képaláírás 3000 mm-es X tengely menti elmozdulást ad meg.
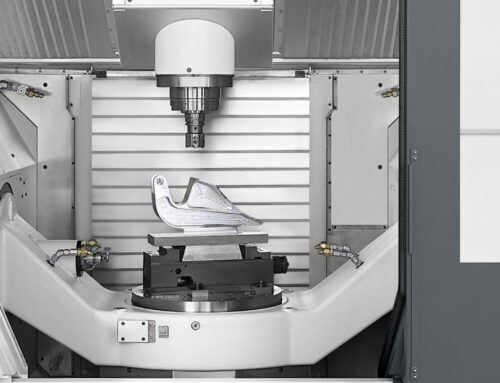
A gyártási koncepció egyik meghatározó eleme a gépre szerelt, negyedik tengelyként működő Schwenkbrücke, vagyis billenőhíd. A CHIRON Group közleménye szerint a munkadarab 90°-kal elfordítható, így az oldalsó megmunkálások újrabefogás nélkül elvégezhetők. Ennek révén csökkenhet a befogások és a referenciapontok száma.
Lisa-Marie Ganz, a Dowaldwerke forgácsoló megmunkálással foglalkozó munkatársa szerint a billentési funkcióval több művelet közvetlenül a munkadarabon végezhető el. „Ez leegyszerűsíti a folyamatokat és időt takarít meg a gyártásban” – mondja a közleményben.

A befogási koncepció is változott
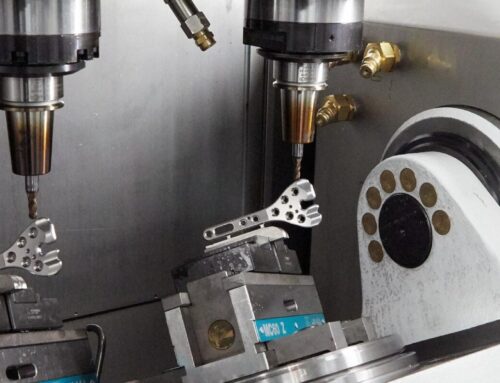
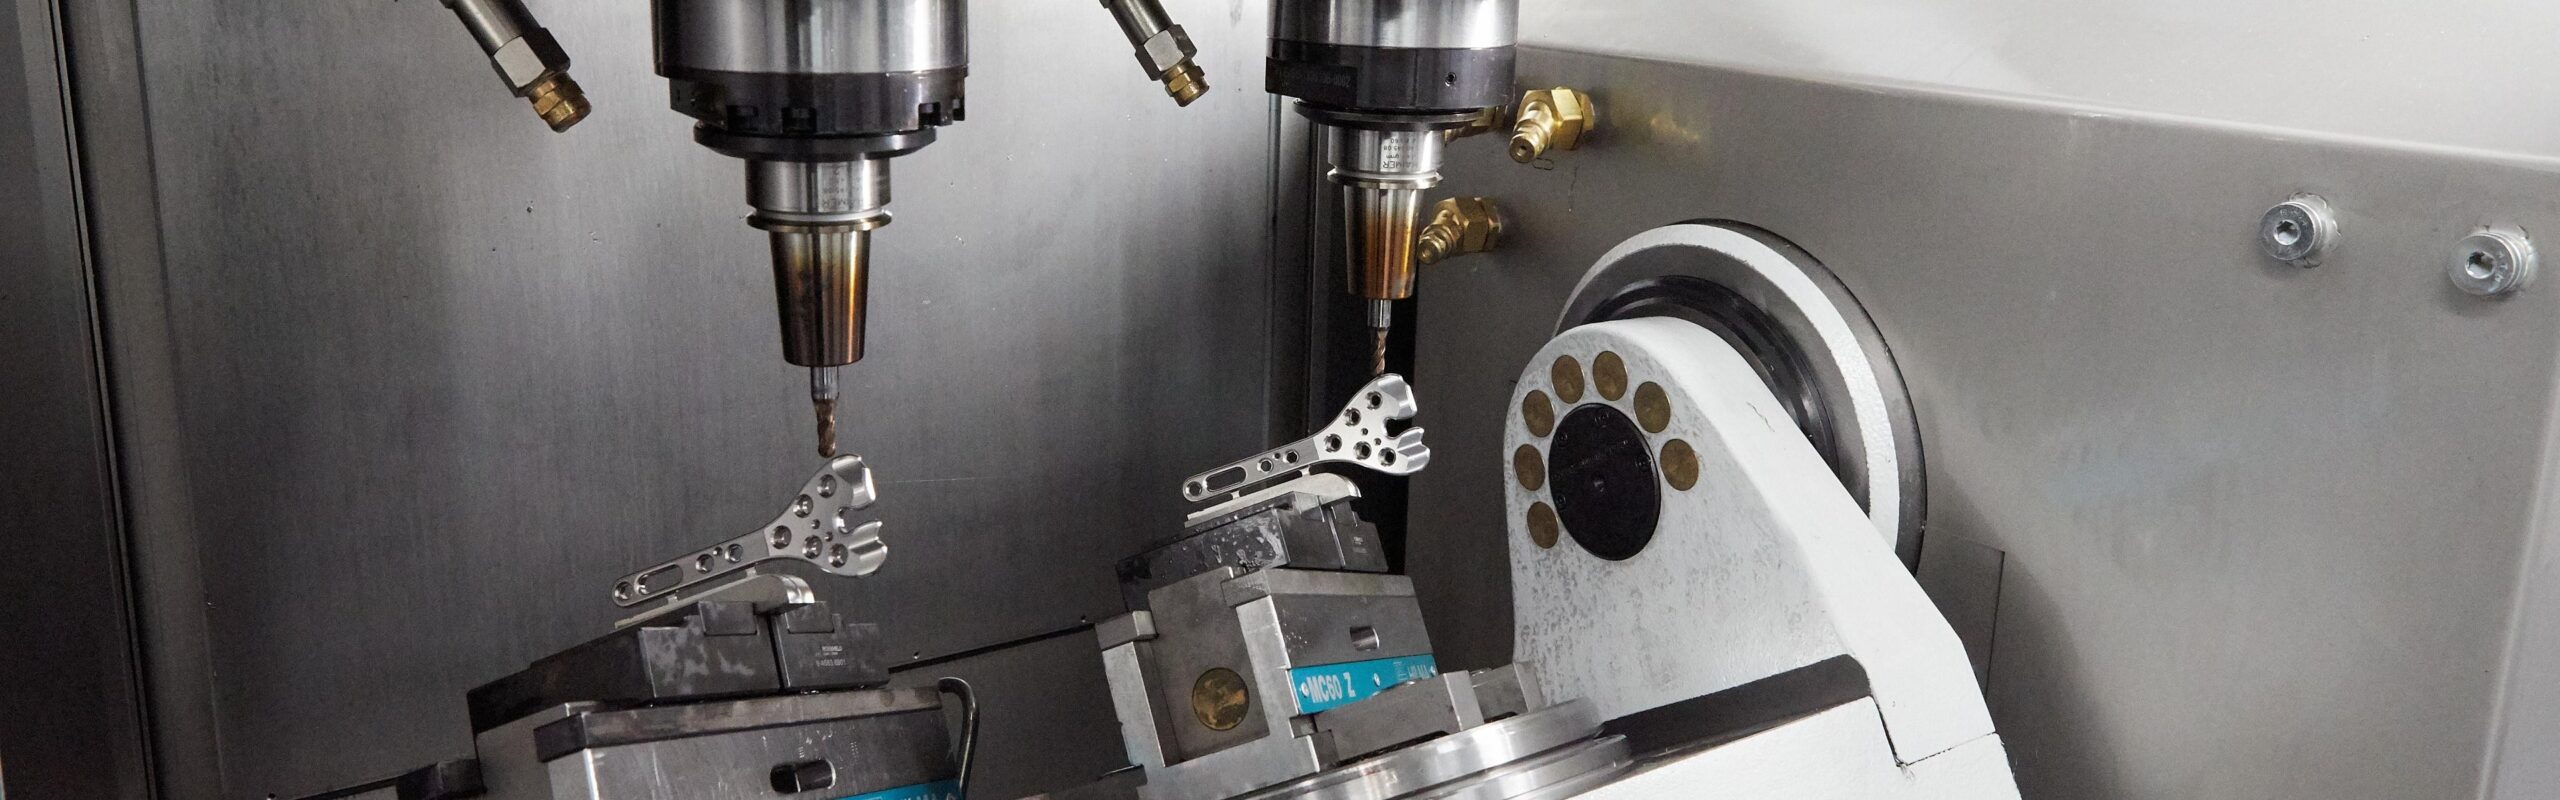
A CHIRON Group ismertetése szerint a profil komplett megmunkálásához ma egy befogópofa elegendő, és a befogóeszközök között is lehet megmunkálást végezni. A közlemény ezt a beállítási ráfordítás csökkenésével, a hosszú profilok egyszerűbb kezelésével és nagyobb folyamatbiztonsággal kapcsolja össze.
A vállalat által közölt előnyök között szerepel legalább egy befogás elhagyása munkadarabonként, a kevesebb áthelyezés, újrabefogás és nullpont-beállítás, valamint az eltérő profilok és geometriák azonos gyártási koncepcióban történő megmunkálása. A közlemény szerint ezek a változások rövidebb átfutási idővel és kisebb kezelési ráfordítással járnak.

A szerszámcserék gyakorisága szintén szerepet kapott a gépválasztásnál. David Steinigen, a Dowaldwerke munkadarab-előkészítésért felelős vezetője szerint a sok szerszámcsere ellenére ezek időigénye nem jelent jelentős többletet a program lefutásában: „A szerszámokat tetszőleges alkalommal cserélhetjük anélkül, hogy ez időben jelentős súlyt képviselne.”
A kezelők tapasztalata is számított
A CHIRON Group szerint a Dowaldwerke új beruházásoknál bevonja a későbbi felhasználókat a döntésbe. A frézerműhely munkatársai a forrás alapján nagyrészt önállóan programozzák, állítják be és dolgozzák fel a munkadarabokat.
Lisa-Marie Ganz a közleményben arról beszél, hogy a MILL 3000 gépkoncepciója már ismert volt számukra: „Már ismertük a gépkoncepciót, megszoktuk a kezelését, és jó tapasztalataink voltak vele.”
A Dowaldwerke korábbi MILL 2000-es gépével szerzett tapasztalat így a CHIRON Group szerint a második beruházásnál is szerepet kapott. Rico Eißler, a Dowaldwerke GmbH ügyvezetője a közleményben a meglévő gép mindennapi használatát, valamint a CHIRON-nal folytatott együttműködést emeli ki.

A projekt a telepítés után is folytatódott: a közlemény szerint Frank Scheibe részt vett a műszaki egyeztetésekben, módosításokban és utólagos bővítésekben.
A konkrét technikai eredmény a forrás alapján elsősorban a befogási folyamat átalakítása: a negyedik tengelyként működő Schwenkbrücke lehetővé teszi az oldalsó megmunkálást újrabefogás nélkül, miközben a MILL 3000 a hosszú alumíniumprofilokhoz szükséges munkatartományt biztosítja. A Dowaldwerke számára ez jelentett alapot ahhoz, hogy a korábban nagyobb kezelési ráfordítással megmunkált hosszú profilokat házon belül gyártsa.
Forrás: CHIRON